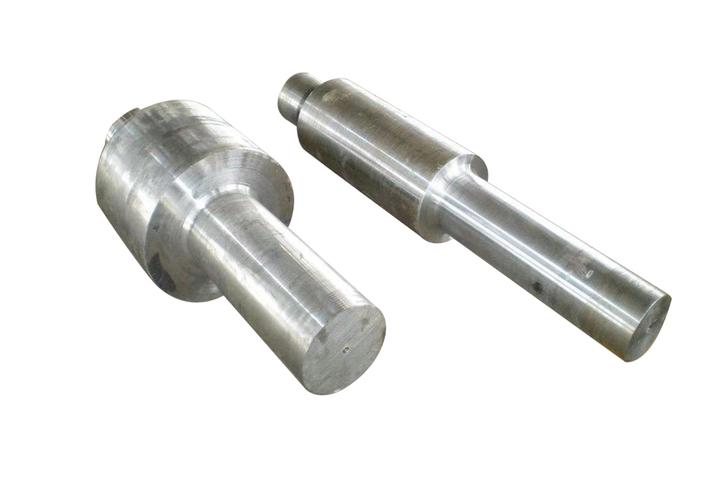
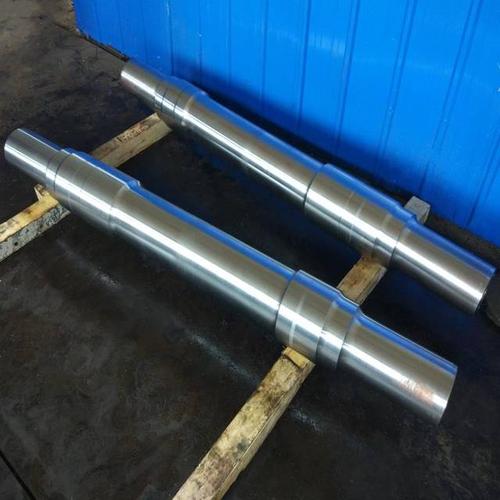
热锻锻造设备 液压机与Q335C阀体法兰锻件生产工艺解析
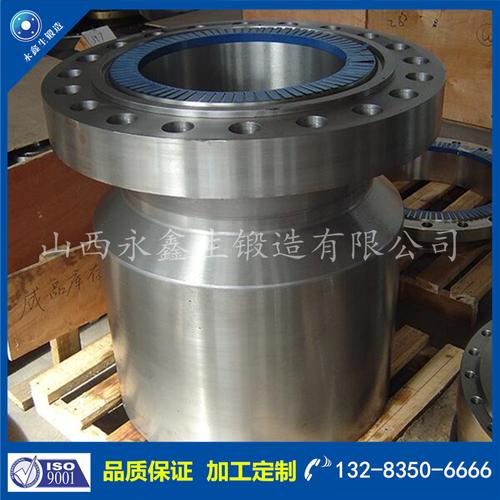
在现代化锻造工业中,热锻锻造设备扮演着至关重要的角色,其中液压机凭借其强大的静压力输出和稳定的成形能力,成为大型锻件生产的核心装备。本文将以Q335C阀体法兰锻件为例,深入探讨液压机在热锻工艺中的应用及其产品特性。
一、热锻锻造设备概述
热锻是指在金属再结晶温度以上进行的锻造工艺,能够显著改善金属材料的内部组织、消除缺陷并提高力学性能。常用的热锻设备包括空气锤、蒸汽-空气自由锻锤、热模锻压力机、螺旋压力机和液压机等。其中,液压机以高压液体为动力,通过液压缸驱动滑块实现对坯料的压制,具有压力大、行程可调、工作平稳等优点,特别适合锻造大尺寸、高精度的阀体法兰类锻件。
二、液压机在Q335C阀体法兰锻件生产中的应用
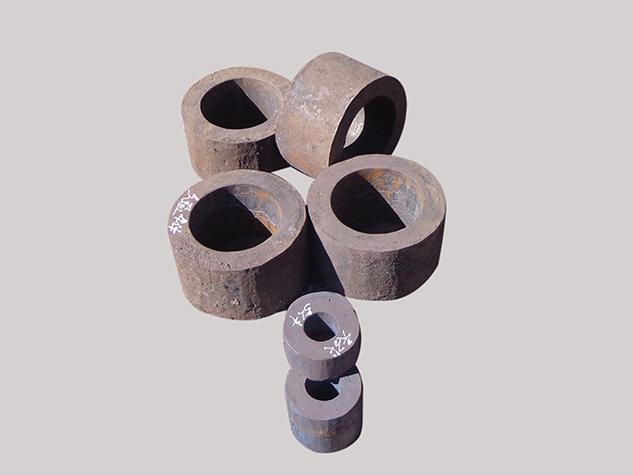
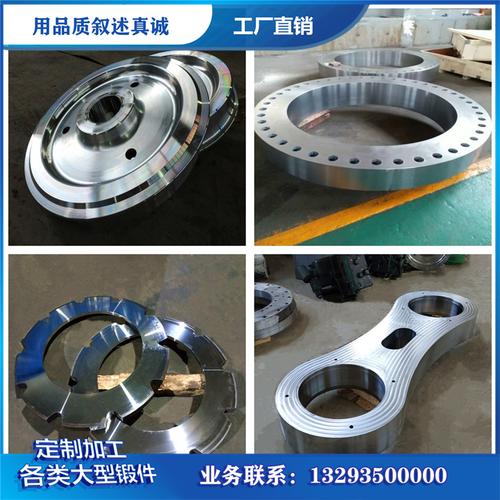
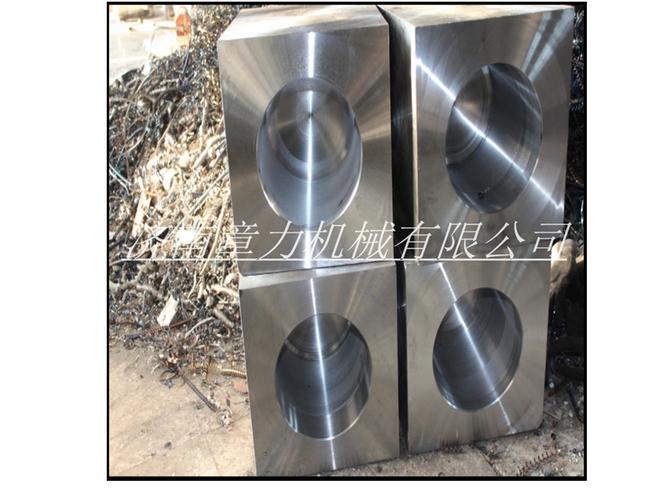
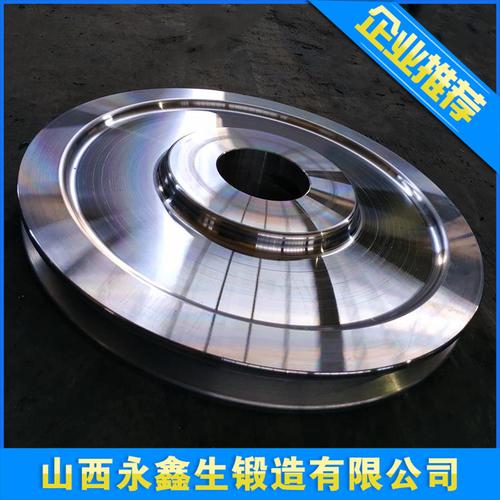
Q335C阀体法兰锻件是一种典型的管道连接部件,广泛应用于石油、化工、电力等领域的阀门系统中。该锻件通常采用碳钢或合金钢(如Q335C材料,对应强度等级较高)制造,要求具有致密的组织、良好的密封性和足够的强度。
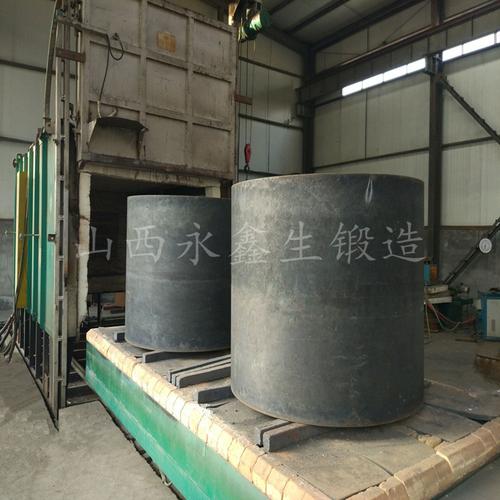
- 工艺准备:根据锻件图纸确定下料重量和加热规范。坯料在中频感应炉中加热至始锻温度(约1150~1250℃),确保内部温度均匀。
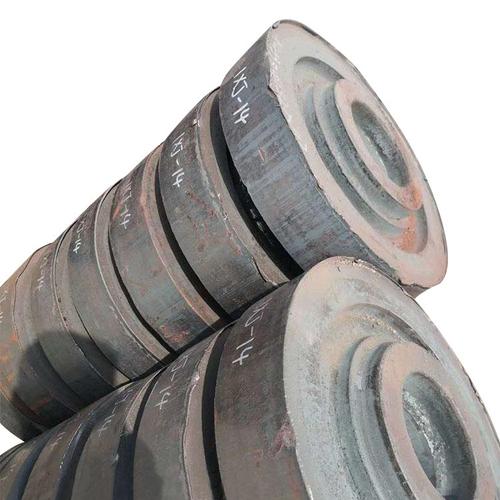
- 液压机锻造:将加热好的坯料放入液压机工作台,通过镦粗、拔长、冲孔、扩孔等工序逐步成形。液压机可提供数千吨的压力,确保金属充分填充模具型腔。对于Q335C阀体法兰,常采用胎模锻或自由锻方式。若批量较大,也可选用模锻液压机配合专用模具,以提高效率和尺寸精度。
- 关键控制点:锻造过程中需严格控制变形温度、变形程度和变形速度,避免出现裂纹、过热过烧等缺陷。液压机的慢速加载特性有利于金属塑性流动,减少内应力。
- 后续处理:锻后需进行正火或回火处理以细化晶粒、消除应力,然后进行机加工至最终尺寸。
三、Q335C阀体法兰锻件的技术参数与优势
产品名称:Q335C阀体法兰锻件
材质:Q335C(或其他等效材料,如A105、20Mn等)
外形尺寸:根据阀门规格定制,常见DN50~DN600
锻造比:≥4,保证组织致密
热处理:正火+回火,硬度HB150~200
探伤标准:UT、MT按相关规范执行
采用液压机生产该锻件的优势包括:
- 压力可控:液压机可实现恒压或恒速压制,适合复杂截面的充满成形。
- 尺寸精度高:配合模具可减少余量,节约材料。
- 内部质量好:慢速变形有利于消除铸造缺陷,提高致密度。
- 适应性强:可锻造多种规格的法兰,尤其适合大直径、厚壁法兰。
- 生产效率:与操作机配合可实现半自动化生产。
四、
液压机作为热锻锻造设备的重要代表,为Q335C阀体法兰锻件提供了可靠的成形手段。从加热、锻造到热处理,每一环节都影响着最终产品的性能。随着锻造技术的进步,液压机正朝着智能化、精密化方向发展,将为阀体法兰锻件等多品种、大规格产品的制造发挥更大作用。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/27.html
更新时间:2026-10-11 01:49:06