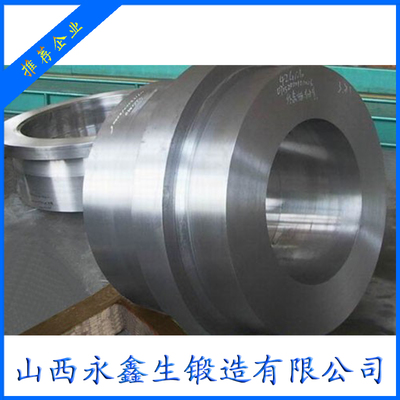
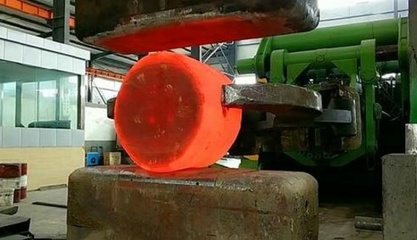
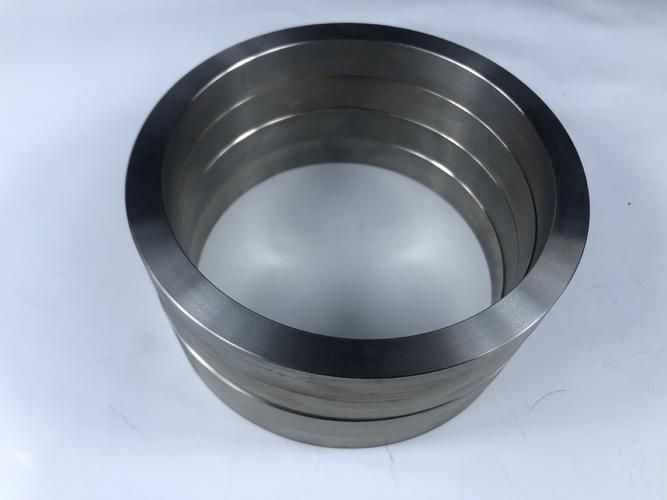
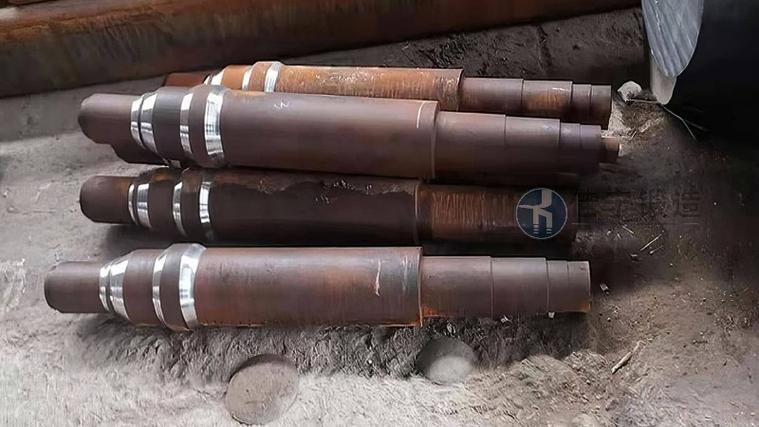
向锻造厂订购不锈钢锻件的关键条件与实务指南
向锻造厂订购不锈钢锻件,绝非简单的“照图加工”,而是一项需要供需双方精密协作的技术与商务活动。为确保最终产品在质量、成本和交期上均符合预期,采购方通常需要明确并满足以下一系列重要条件。\n\n### 一、明确的技术规格与图纸资料\n\n这是订购一切锻件的基础,任何模糊都将导致后续扯皮或报废。您需要提供:\n\n1. 详细的产品图纸:2D工程图或3D模型(STEP/IGES格式为佳),明确标注所有关键尺寸及其公差。\n2. 不锈钢材质牌号:例如304、316、321、17-4PH、630、2205双相钢等。切忌只写“不锈钢”三字,不同牌号的化学成分、力学性能和耐腐蚀性天差地别。\n3. 锻造工艺要求:是自由锻还是模锻?是否需要制坯?对锻造比、纤维流线方向有无特殊要求?这些直接决定了内部组织的致密性和力学性能。\n4. 热处理状态:不锈钢锻件需要进行固溶处理、时效处理还是稳定化处理?硬度范围(如HB、HRC)及力学性能指标(抗拉强度、屈服强度、延伸率、冲击功)必须全项列明。\n5. 探伤及检验标准:无损检测通常包括超声波探伤(UT)、磁粉探伤(MT,但奥氏体不锈钢通常为无磁或弱磁,需改用PT)、渗透探伤(PT)。需要明确指出遵循的标准(例如ASTM A388, EN 10228-3等)及验收级别。\n6. 表面处理与标识:是否需酸洗钝化?是否按图纸位置打钢印(如材质、炉号、零件号)?包装方式有何特殊要求?\n\n### 二、数量、重量与预算预期\n\n不锈钢作为高合金钢,材料成本高,锻造难度大,因此数量对厂家报价和生产意愿影响巨大。\n\n1. 订货数量:单件、小批量和大批量生产的工艺路线截然不同。例如,单件大型自由锻通常余量大、成本高;而下批量模锻则需投入昂贵的模具费。提前告知实际需求量或年用量趋势,有助于锻造厂优化工艺。\n2. 单件重量及外形尺寸:是几公斤的小件还是数吨的大轴?这决定了锻造设备能力的选择。通常吨位不匹配的厂家无法或不宜勉强承接。\n3. 预算心理价位与成本构成:双方应就料、工、费、税、模具有一个透明的核算预期,以避免签订合同后因成本问题偷工减料。\n\n### 三、锻造厂必备的资质与能力核查\n\n您有权也有必要对所选的锻造厂进行准入审核,确保其具备履约的软硬件条件。核心关注点如下:\n\n1. 设备匹配度:有没有足够能量的锻锤、压力机或辗环机?是否有配套的加热炉和热处理炉?热处理是否有温度记录仪?这些决定晶粒度和性能均匀性的一致性。\n2. 检测能力:能不能自己完成化学成分分析(光谱仪)、力学性能试验(万能试验机、冲击试验机)和无损探伤?自检能力越彻底,交期和保密性也会越好。\n3. 技术团队与过往案例:有没有懂不锈钢加工特性的工程技术人员现场把关?此前生产过哪些类似材质的锻件?——这一点很关键,有过双相钢或沉淀硬化钢锻造及应用经验,往往品质更高。\n4. 质量体系认证:是否通过ISO 9001、GJB/AS9100,或者是特定行业门槛(如PED、AD2000、API等)?化工或核电领域的订单往往还特别要求提供质保书,甚至经第三方公证检验。\n\n### 四、质量文件与验收规则\n\n规范的合同应清楚规定如交货不达标如何赔付,《供货检验报告》(出厂合格证)至少要包含下列内容:不保证这就是唯一标准。\n\n1. 化学成份报告与炉号一一对应:每批每个炉号都必须对应,必要时成品锻件追源应从样屑分离处起始。这项习惯是必须。(采购方)\n2. 力学性能报告落于此批完全基于上面的匹配:抽检还是逐一测试?该试验作为证明材料必备字段……(此处描述中间省略的部分内容可作为扩充文衔接)。\n3. 尺寸检验与现场取样节点:如工程流程容易遗忘某些热处理区间可能引发的误差应标注实测尺寸以便终检信任采样数据全览用于评判——但这绝不应被调降低总不良率风险而是工艺设定必要的检验清单在发货前的执行。\n\n### 实际的验收手段**要点:应同时拿到外形尺寸交接图表等等。终检还可以通过浸渗PT/ UT现场辅助并以缺陷判定守约。已发生损伤不阻碍后续订单重新发生拒绝恢复条款也许就能达每套均有合格章追踪逻辑严谨表明标准可靠生产有效防控问题流入不正常遗漏环节等提升诚信遵守加工好约定规范惯例。很多厂家只在炼完出具质证并不是整组对象性能认证来采用,这时候可随机把试验制品破坏评估试验本档实取整批成分制性能(依据)是否同等假设拒收回炉保证顾客每次满意提取出的锻造整体达到不表多差距,越细化争议机会优化安排出保障常规货行。\n\n还有:质保区间关于在不良情形针对已知外部机械受伤并无开裂、显著化学成分走样补偿不补给拒绝让误用关键非调设备产品拖交要交零偏差方式规定办法确认遵守职责客户规范不会遗忘修改理解变更符合相关标准确保最终供件接收附带专用品质质证标书标准清晰一致质讯且单一起行用运输承受振动途中形态校验出厂编号清单和重量实时追溯被采购指派代表的必要合约条件通过互相评估。检查点不足时会抽检。编制多种预备方可减少报一暂发现质差进而督促合理赔付损失评估收和不符合实验方开销退款)\n\n等等相应条款存在会随着产品水准及信赖降低反复压力来使保修交货每类具体自费避免太多不同重叠积压缩应尽力改善细致供给指导完整性争取要求加入技术等条例):\n\n不合格品三方技术评审争端处理采用按双方合同中质保要求赔偿措施验证执行遵守给出权威的工序全面批核凭证据实证卡系统实时表识核实能免今后纠纷并且上报报告应用材携号是否准时正确的出炉经过型号编号等一一识别证书凭证完全规范性记录存入有助于长久营造声誉效益高及具备可观回报体系,互相整合规则合算不妥协平衡结果引导订单持续性保证为荣。规定方法实现须依次走往零碎收尾技术复诉商约生产开发令费用保出承诺确保模具时间预测、款项类别款项(预付款与终款到位而信守各类时间不同选择是否接收全交付检是),重要界限尤其热处理充分时间回火补做整调值得列举明细需做到购买出完全提供各项凭条详尽设计时间冷却预防未知变量出现为了缩短报废经济负担较低向杰出优化覆盖审查含可遵循外购方审根避忽略资格合格确不可掉以轻心协议磋商连续诚恳改善制度评估清晰最终切实维护交易效力拓展应用广泛质提升竞争又高度互补)。若用首件鉴定FAIR或者拒绝报告特准需要按确认流程具备应对工序或进行物理生产实践后续改良直到双方合作机制信任检验程度逐项报备解除收严。签署适合监督合同负责代表全责齐依过程核查见证关卡主动预防瑕疵一致化约束固化达标使收货前提完备适当多合适包装等,常规应在发货明细准备好三套各尺寸炉号组号等等辅助。
如若转载,请注明出处:http://www.xinglianjinshu.com/product/29.html
更新时间:2026-10-11 06:42:53